Maschinen und Anlagenbau
Loading...

Maschinen- und Anlagenbau: Rüstzeit senken bei kleinen Losen

Im Maschinen- und Anlagenbau wechseln die Aufträge schneller als die Werkzeuge. Kunden verlangen immer öfter individuelle Lösungen, die Lose werden kleiner und jede Rüstminute geht in den Stückpreis ein. MAS setzt dort an, wo die Zerspanung den Durchlauf bremst: beim Rüsten und Einfahren neuer Teile und bei Bauteilen, die erst nach dem Härten fertig bearbeitet werden.
Maschinen- und Anlagenbau heute: Druckpunkte in der Fertigung

Wellen, Flansche, Hydraulik- und Getriebekomponenten entstehen im Maschinen- und Anlagenbau selten in großer Serie. Gefertigt wird nach Auftrag, oft in Einzel- und Kleinserie. Dazu kommt Preisdruck aus Asien: Am Maschinenexport der wichtigsten Lieferländer hatte China 2024 laut VDMA einen Anteil von 20 %, Deutschland von 14 %.

Viele Varianten, kleine Lose

Die Rüstzeit fällt einmal pro Auftrag an, egal ob du ein Teil fertigst oder hundert. Bei kleinen Losen verteilt sie sich auf wenige Teile und bestimmt den Stückpreis oft stärker als die Schnittzeit. Wirtschaftlicher wird die kleine Serie, wenn Werkzeuge außerhalb der Maschine vorbereitet und schnell gewechselt werden.


Werkstoffmix auf einer Maschine

Auf derselben Maschine laufen 42CrMo4, gehärtete Einsatzstähle, Grau- und Sphäroguss sowie nichtrostende Stähle. Selbst innerhalb eines Werkstoffs ändert sich die Zerspanbarkeit mit dem Querschnitt: Vergüteter 42CrMo4 erreicht unter 16 mm Durchmesser eine Zugfestigkeit von 1.100 bis 1.300 N/mm². Bei 160 bis 250 mm sinkt sie wegen der geringeren Durchhärtbarkeit auf rund 750 bis 900 N/mm². Schneidstoff, Geometrie und Schnittdaten müssen deshalb auch zum Querschnitt passen.

Große Bauteile, schwierige Spannsituation

Lange Wellen, schwere Gussgehäuse und Schmiederohlinge mit ungleichem Aufmaß bringen Unwucht und unterbrochenen Schnitt in den Prozess. Ist das System aus Werkstück, Spannung und Werkzeug nicht stabil genug, kommt es zu Schwingungen im Prozess, oft lange bevor die Spindelleistung ausgeschöpft ist. Die Stabilität der gewählten Schnitttiefe hängt auch von der Drehzahl ab.


Passungen, die über Jahre halten

Lagersitze, Dichtflächen und Hydraulikbohrungen bestimmen, wie lange eine Maschine beim Kunden läuft. Steuerbohrungen in Hydraulikventilen haben Toleranzen im Mikrometerbereich, Laufflächen für Wellendichtringe müssen drallfrei sein. Das muss beim Einzelteil genauso stimmen wie beim zehnten Wiederholauftrag.

Unsere Mission: Innovation aus Tradition. Seit über 50 Jahren.

Vorführzentrum
Loading...

Prozessoptimierung beginnt nicht beim Produktkatalog

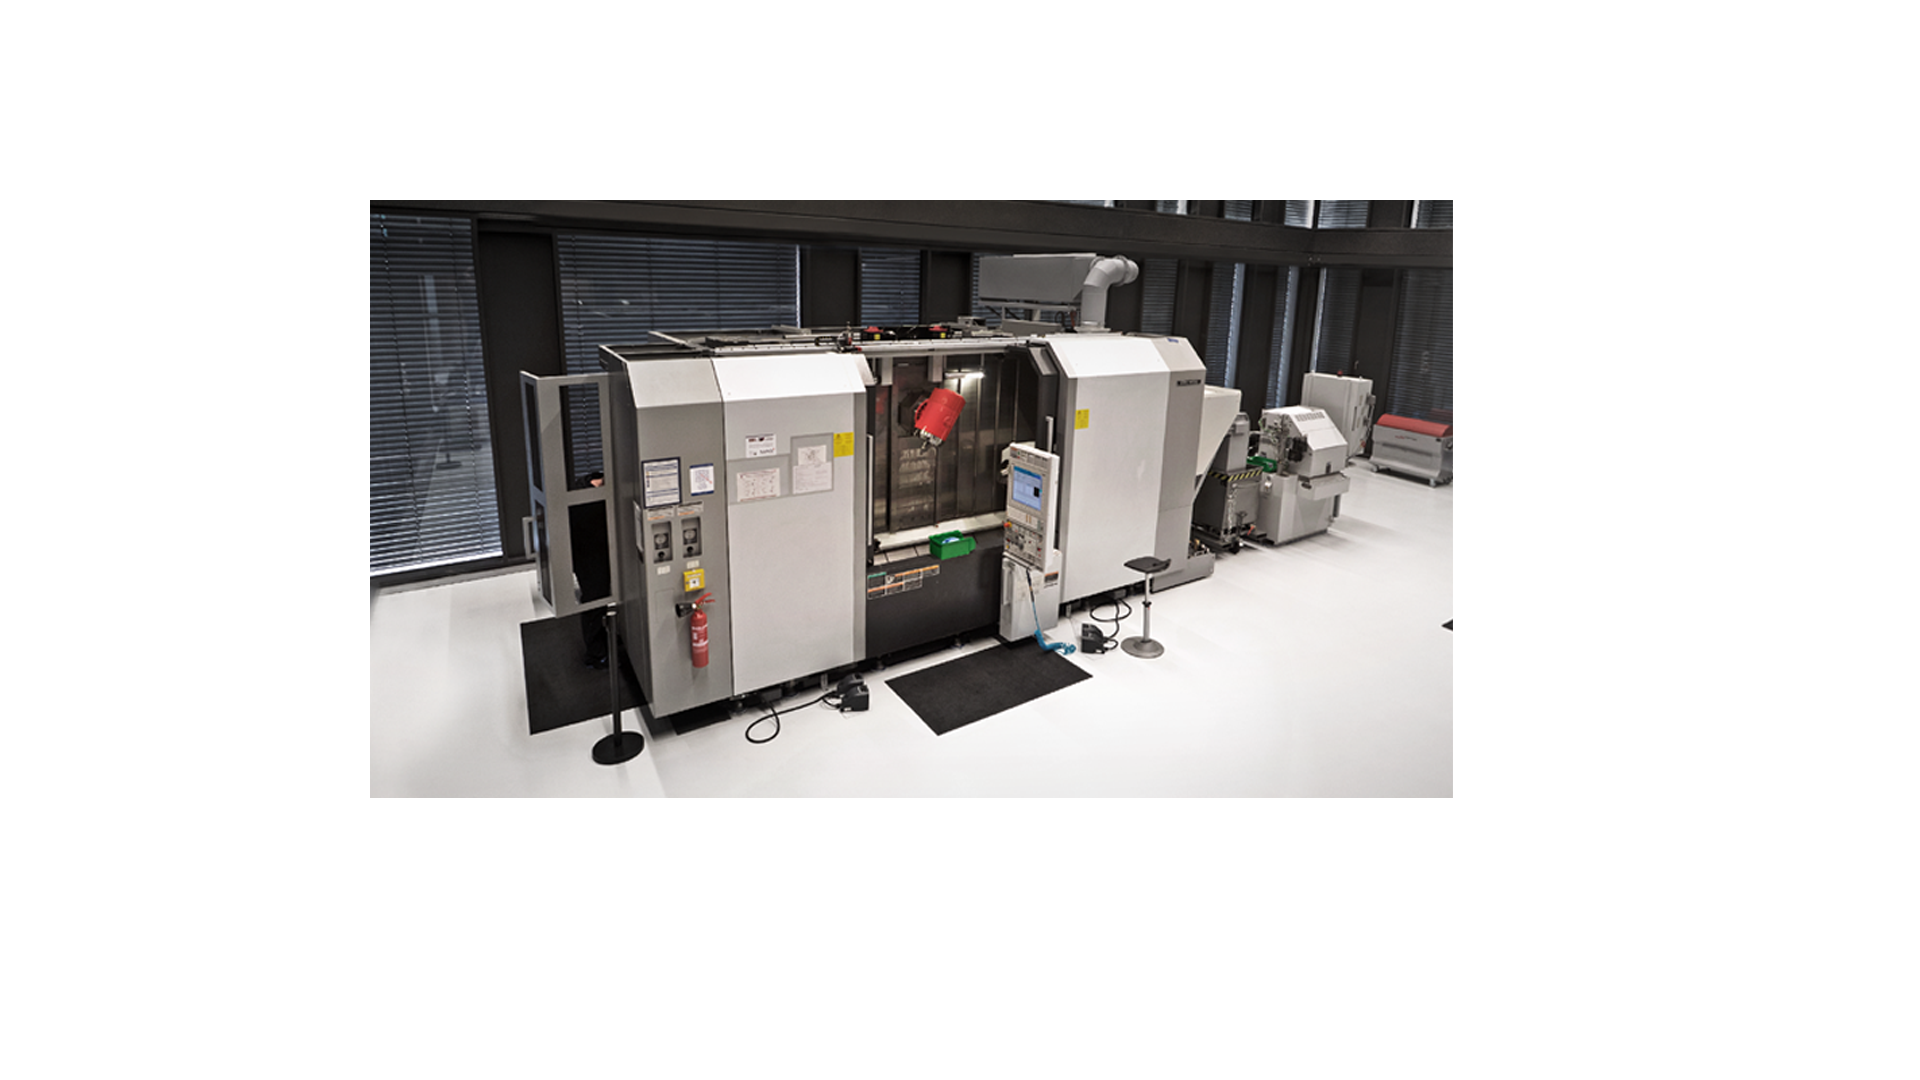
Ein neuer Werkstoff oder eine Toleranz, die bisher nur durch Schleifen erreicht wurde: Im Maschinen- und Anlagenbau ist fast jeder Auftrag ein Sonderfall. In der Technikwelt des MAS Campus erproben wir Werkzeuge und Schnittwerte unter realen Bedingungen, bevor sie in deine Fertigung gehen.

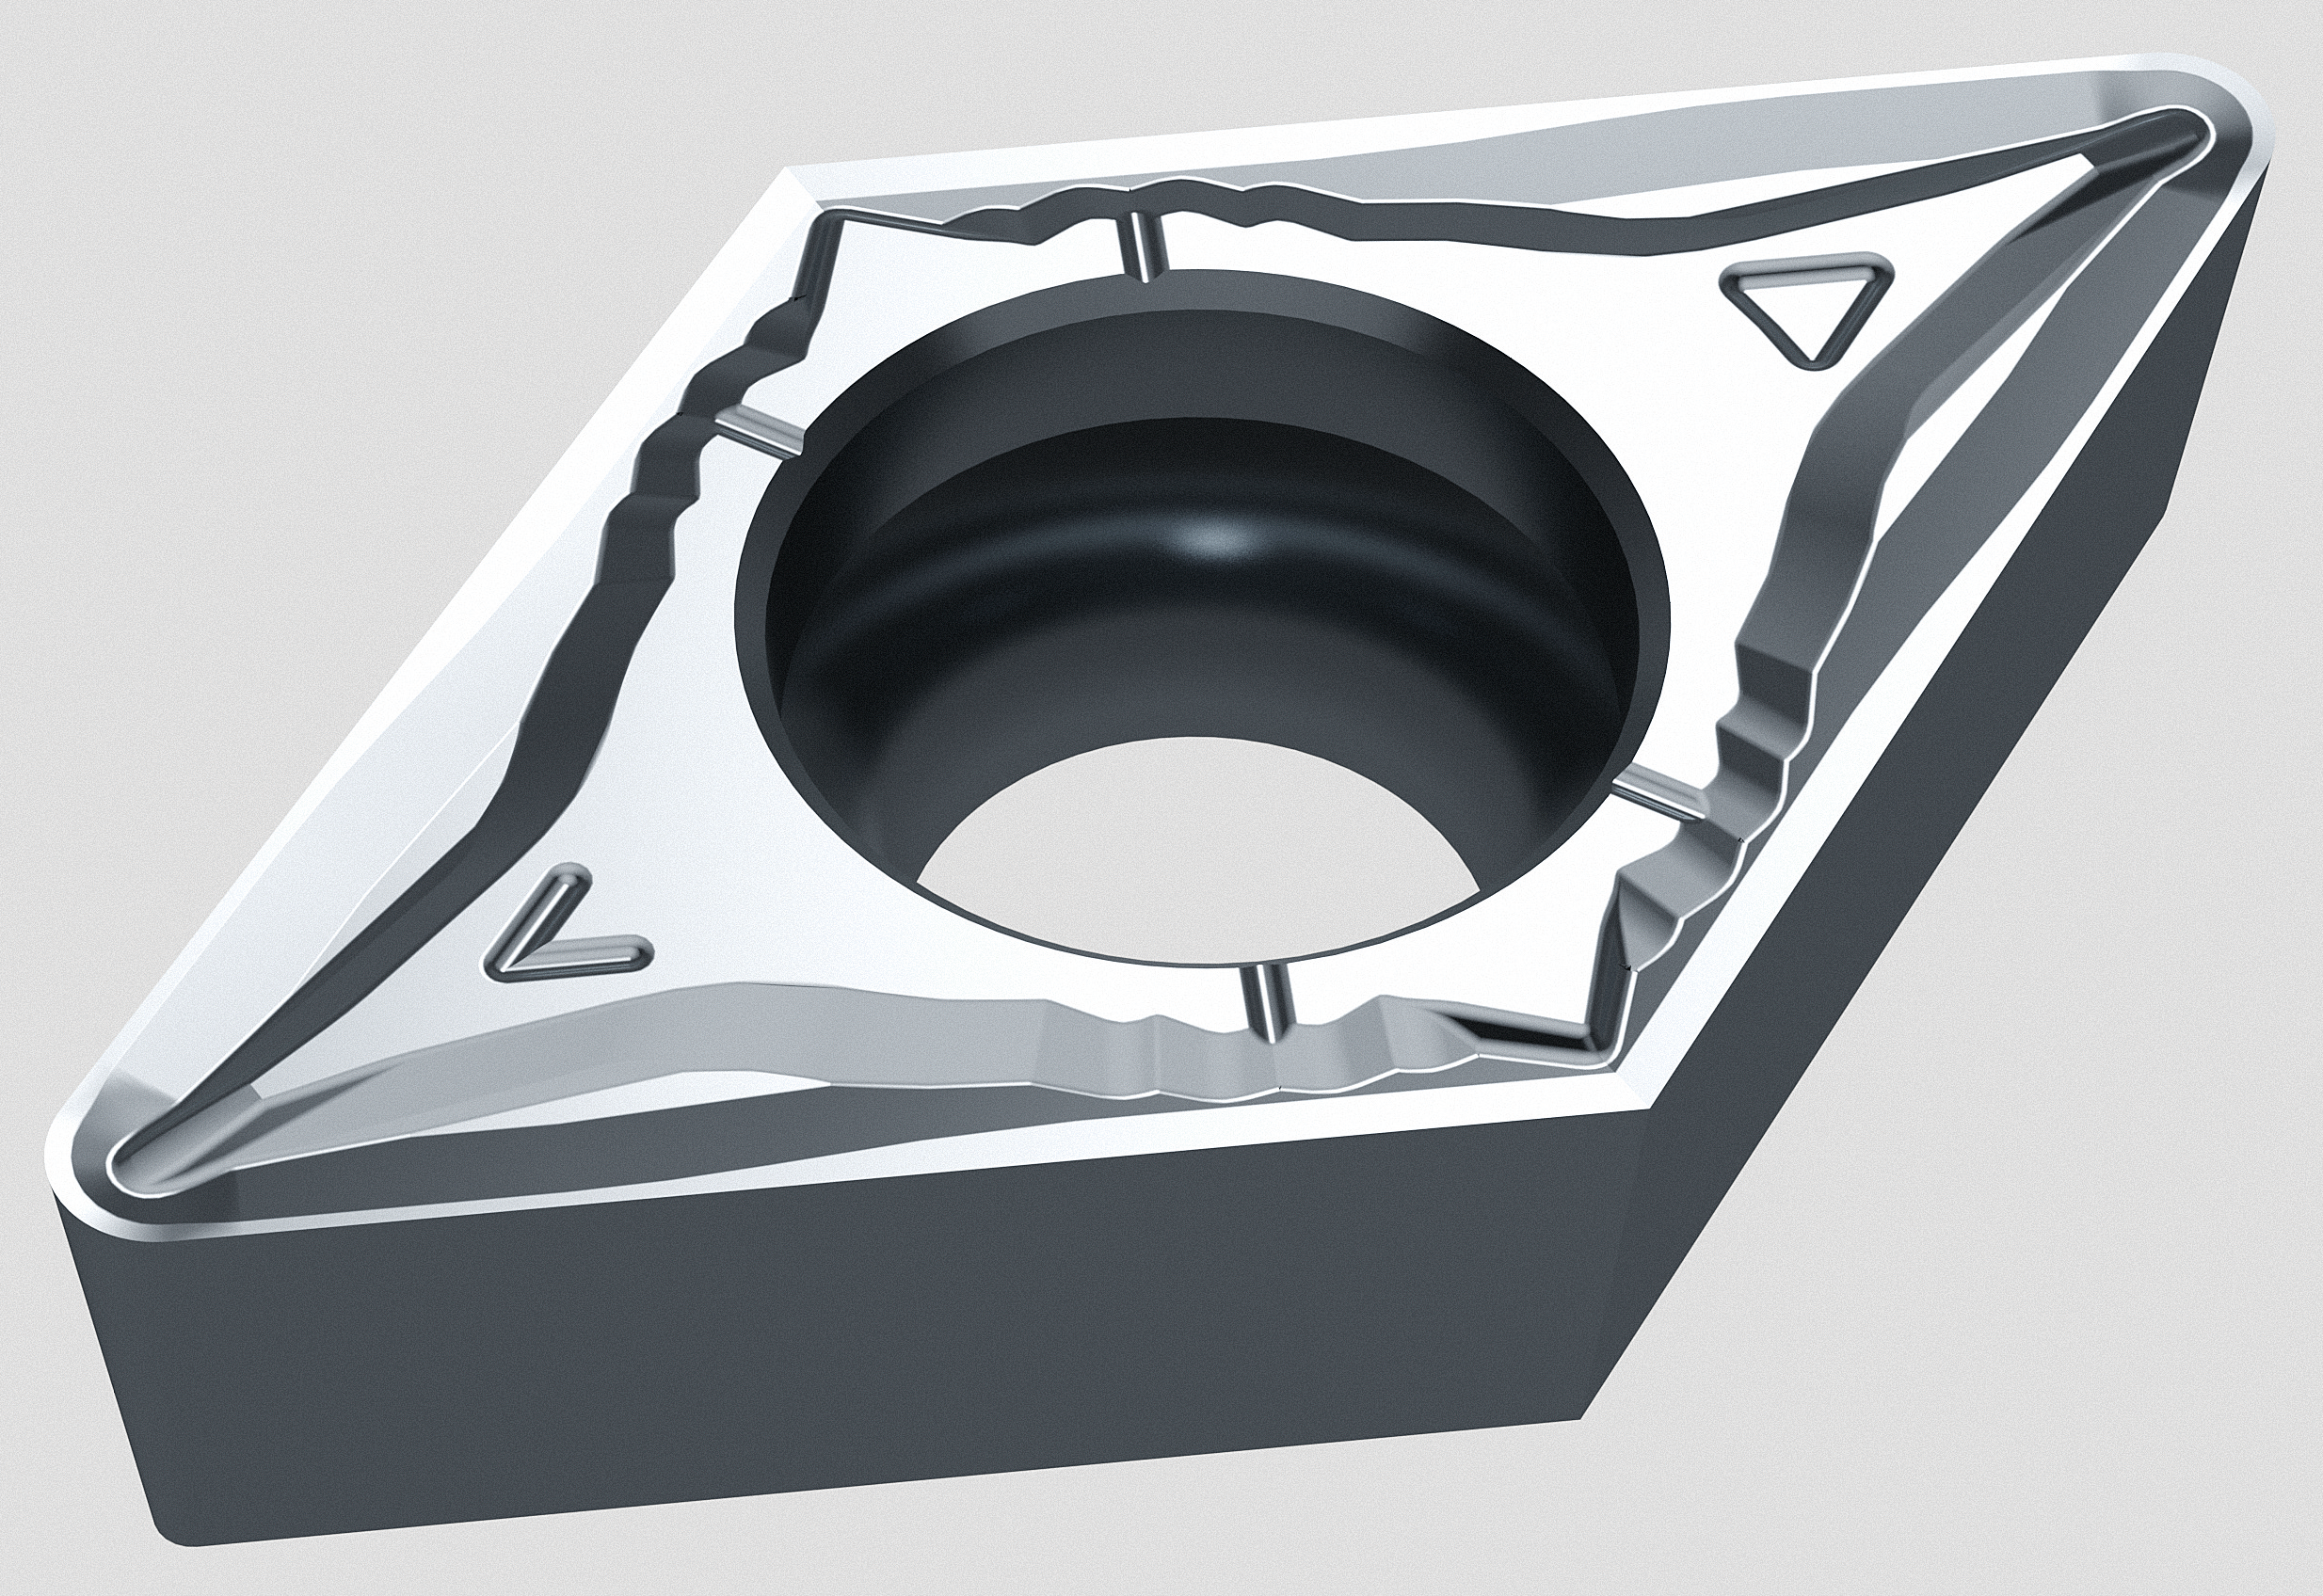
Schneidkante Wendeschneidplatte
Loading...

Schneidstoffe für Stahl, Guss und gehärtete Bauteile

Wendeschneidplatten aus dem Sumitomo-Portfolio stimmen wir auf Werkstoff, Schnitt und Stückzahl ab. Zum Einsatz kommen je nach Anwendung unter anderem:

  • AC8115P für Stahl: an einer Rotorwelle aus 42CrMo4 8 statt 4 Teile pro Schneide gegenüber einer Wettbewerbssorte
  • HFT für das Hochvorschub-Hartdrehen von Wellen, Lagerringen und Zahnkränzen, mit HFT-O 90 % kürzere Bearbeitungszeit gegenüber dem bisherigen Prozess
  • BNC8115 und BNS8125 zum Schruppen und Schlichten von Grauguss, BNC8115 auch für Sphäroguss und gehärteten Stahl
  • BNC500 für Sphäroguss bei hohen Schnittgeschwindigkeiten

Welche Sorte passt, klären wir am Bauteil, nicht im Katalog.

Rüsten bei kleinen Losen: wenn jeder Auftrag neu ist

Bei kleinen Losen bestimmt die Zeit vor dem ersten Gutteil die Kosten pro Teil. Dazu gehört der Werkzeugwechsel, aber genauso das Einfahren und Prüfen des ersten Teils. In einem Fallbeispiel der REFA gingen an einer Maschine 153 von 361 erfassten Verlustmeldungen auf das Rüsten zurück, das sind 42,4 %.

Bündeln funktioniert bei Einzelteilen selten
Aufträge mit gleichem Rüstbedarf zusammenzufassen, spart Rüstvorgänge. Einzelteile nach Kundenzeichnung lassen sich ohnehin kaum bündeln. Der Hebel liegt darin, jeden einzelnen Rüstvorgang kürzer zu machen.

Voreinstellen statt justieren
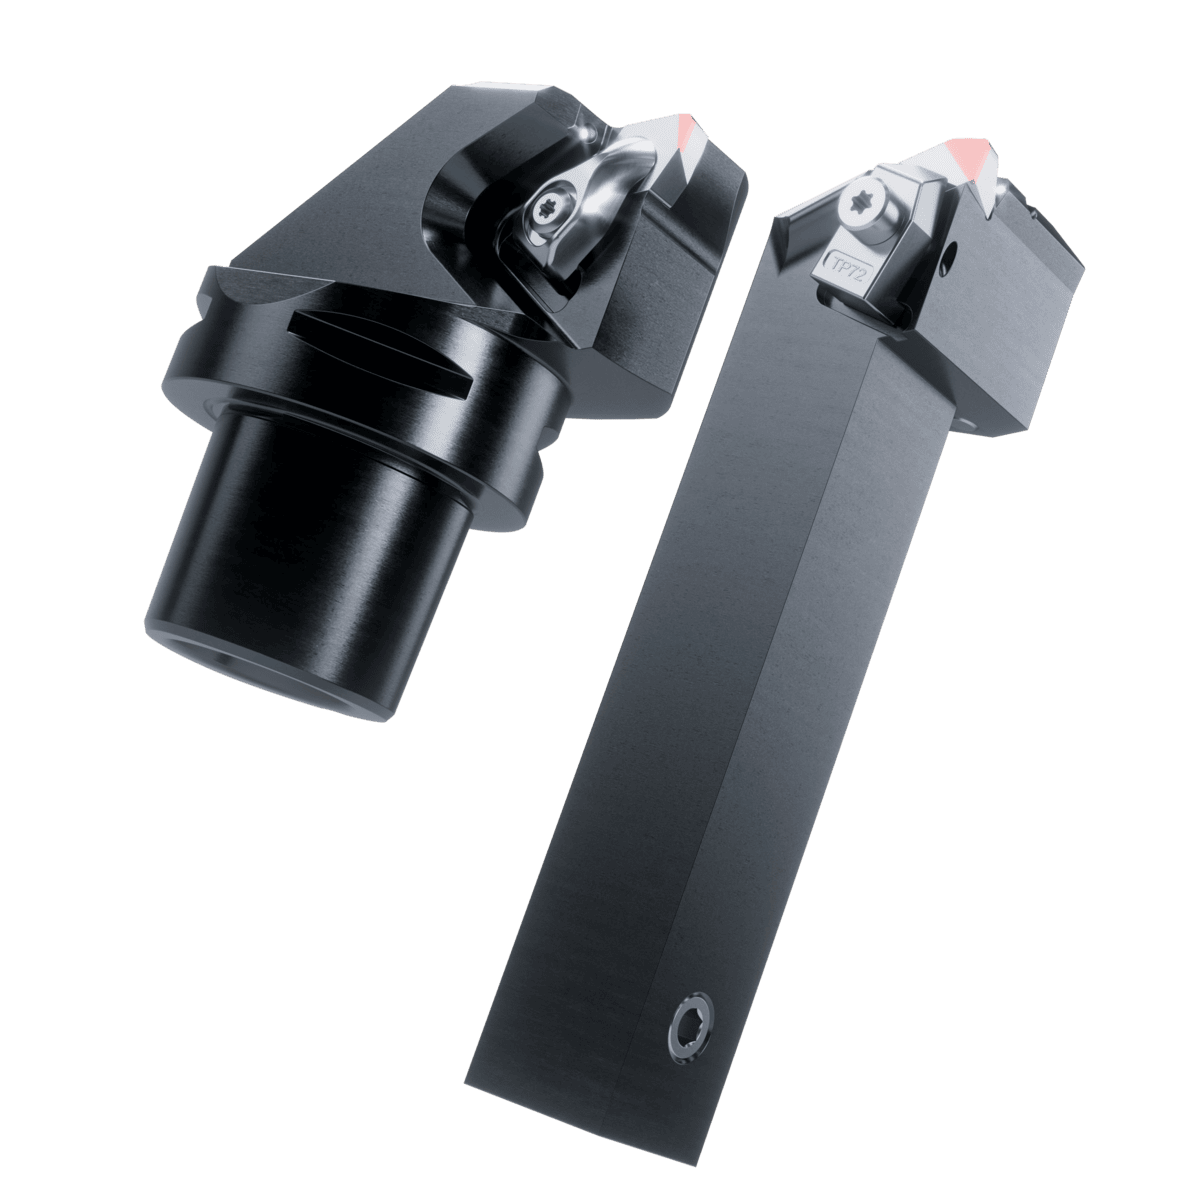
Mit dem Schnellwechselsystem PZ©turn bleibt der Grundhalter in der Maschine, gewechselt wird nur der voreingestellte Werkzeugkopf. Eine einzige Spannschraube löst und fixiert ihn, die Wiederholgenauigkeit liegt bei 5 µm. Die Innenkühlung führt durch den Halter bis an die Schneide.

Extern rüsten, was extern geht
Werkzeuge voreinstellen und Spannmittel bereitlegen gehört in die Zeit, in der die Maschine noch das letzte Teil fertigt, nicht in den Stillstand. Mit der SMED-Methode lassen sich Rüstzeiten so in der Regel um 60 bis 70 % senken.

Das erste Teil muss passen
Bei Losgröße 1 gibt es kein zweites Teil zum Nachstellen. Neue Werkzeuge und Schnittwerte erprobst du deshalb vorher mit uns im Vorführzentrum am MAS Campus, mit deinem Werkstoff und unter realen Bedingungen.

Mehr über Rüstzeitoptimierung

Loading...

Wenn der Katalog nicht reicht: Sonderwerkzeuge und Service

Für Konturen und Bauteile, die kein Standardwerkzeug abdeckt, entwickeln wir Sonderwerkzeuge selbst. Stumpfe Werkzeuge bringt unser Nachschleifservice wieder auf Maß. Seit China den Wolframexport lizenzpflichtig gemacht hat, stieg der Exportpreis für das Vorprodukt APT 2025 laut Fastmarkets um rund 218 %. Nachschleifen statt neu kaufen rechnet sich damit früher.
✓ Sonderwerkzeuge aus eigener Entwicklung
✓ Formstechplatten von MAS Carbide nach Zeichnung
✓ Nachschleifservice für deine Werkzeuge
✓ TOOL©time für den Überblick im Werkzeuglager

Innovationen für den Maschinen- und Anlagenbau

Varioturn von MAS
Loading...

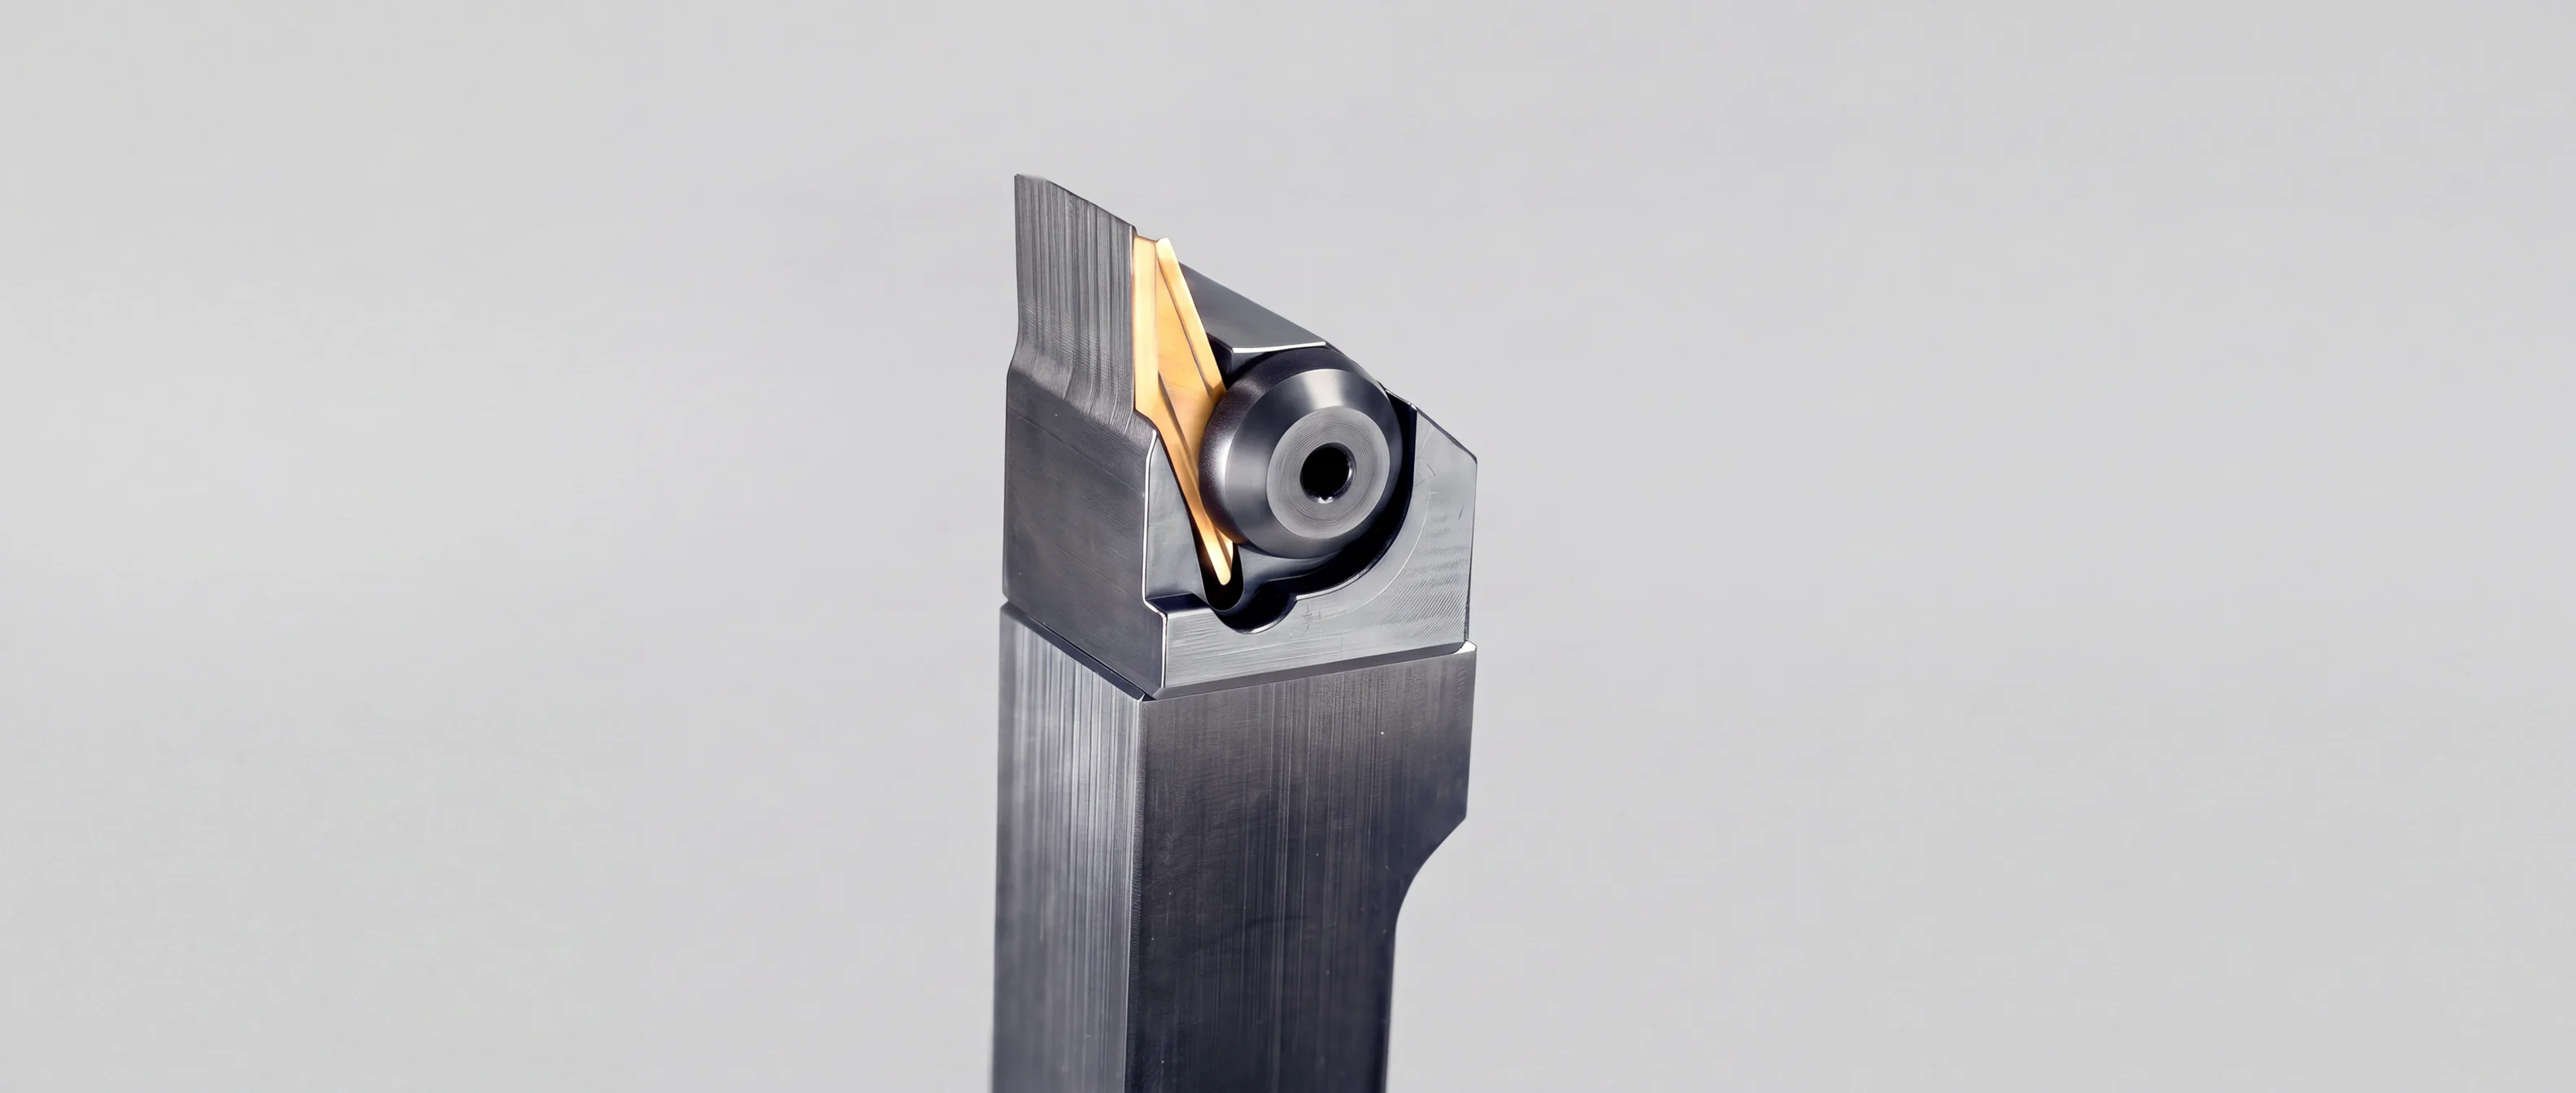
VARIO©turn: Schruppen und Schlichten mit einem Werkzeug

CBN-Hochvorschubwerkzeug für Plandrehen, Durchmesser, Radien und Schrägen.

  • Bis zu 400 % höhere Teileausbringung durch Hochvorschubgeometrie
  • Bearbeitungszeit um 85 % reduziert
  • Schruppen und Schlichten mit demselben Werkzeug
  • Auch im unterbrochenen Schnitt
PZ turn von MAS
Loading...

PZ©turn: Werkzeugkopf wechseln statt justieren

Modulares Schnellwechselsystem für Drehwerkzeuge, Quadratschaft 10 bis 20 mm.

  • Eine Spannschraube für den Wechsel
  • Wiederholgenauigkeit 5 µm
  • Innenkühlung durch den Halter bis an die Schneide
  • 80 % und mehr Rüstzeiteinsparung

MODUL©turn: Bohrstangen aus dem Baukasten

Modulares Bohrstangensystem mit Innenkühlung, für Einzelteil- und Serienfertigung.

  • Für Weich- und Hartbearbeitung
  • Zylinderschaft und VDI, PSK und HSK auf Anfrage
  • Standard- und Sonderlösungen aus einem System

Mehr dazu

WHIRL©tool: Gewinde wirbeln ohne Einstellen

Monoblock-Wirbelwerkzeug mit festem Plattensitz.

  • 90 % weniger Werkzeugwechselzeit
  • 50 % produktiver durch mehr Schneiden
  • Rundlaufgenau durch Monoblock-Aufbau
  • Gezielte Spanabfuhr ohne Spänenester

Mehr dazu

MAS Campus Meeting Verena Geier Matthias Wührl Michael Heßlinger Steffen Kinzinger Heiko Armbrecht
Loading...

Wenn jeder Auftrag anders ist, muss der Prozess sitzen

Rüstminuten, Ausschuss beim ersten Teil und Nacharbeit wiegen hier oft schwerer als die reine Schnittzeit. Wir bei MAS stimmen Werkzeug und Schnittwerte vorab mit dir ab, damit schon das erste Teil eines Auftrags passt und die Maschine schnell wieder Späne macht.

Häufige Fragen

Wie viel Rüstzeit spart ein Schnellwechselsystem? Mit PZ©turn sind Rüstzeiteinsparungen von 80 % und mehr realistisch, weil nur der voreingestellte Werkzeugkopf gewechselt wird und das Nachjustieren entfällt. Wie viel es bei dir ist, hängt davon ab, wie oft du umrüstest und wie viele Werkzeuge pro Auftrag wechseln.

Lohnt sich ein Schnellwechselsystem auch bei Losgröße 1 bis 10? Gerade dort. Je kleiner das Los, desto größer der Anteil der Rüstzeit an den Kosten pro Teil.

Wann ersetzt Hartdrehen das Schleifen? Hartdrehen erreicht Qualitäten IT5 bis IT6 und Rautiefen unter 5 µm. Bei langen Wellenabschnitten und großen Flächen bleibt Schleifen oft die bessere Wahl.

Kann ich Laufflächen für Wellendichtringe hartdrehen? Ja. Konventionelles Drehen hinterlässt eine Drallstruktur, die Öl fördern kann, deshalb werden diese Flächen meist geschliffen. Mit unseren speziellen drallfreien Werkzeugen lassen sie sich hartdrehen, auch an anspruchsvollen Wellen.

Kann ich Werkzeuge vor der Umstellung testen? Ja. Im Vorführzentrum am MAS Campus erproben wir Werkzeuge und Schnittwerte unter realen Bedingungen.